pl

Jak wybrać fabrykę komór hamulcowych ADB: jakość, testowanie i koszt
Kiedyś kierownik ds. zakupów zwolnił niedrogą fabrykę siłowników hamulcowych ADB, ponieważ jej próbka nie przeszła prostego testu szczelności w temperaturze -40°C. To jedno odkrycie uratowało flotę przed sezonem awarii drogowych. Kupując siłowniki hamulcowe, najtańsza oferta nie jest rzeczywistym kosztem. Kontrole procesów w fabryce, głębokość testów i dobór materiałów decydują o tym, czy produkt będzie działał przez pięć lat, czy pięć miesięcy.
Co oznacza „ADB” w specyfikacji komory hamulcowej
W przypadku hamowania pojazdów użytkowych „ADB” zwykle odnosi się do siłownika hamulca sprężynowego, który łączy komorę hamulca roboczego z sekcją hamulca sprężynowego. Jest to standardowy element zapewniający siłę parkowania i hamowania awaryjnego w samochodach ciężarowych i przyczepach wyposażonych w hamulce pneumatyczne. W niektórych liniach produktów oznaczenie ADB pojawia się w określonych modelach, takich jak komory typu piggyback, w których hamulec sprężynowy jest montowany nad membraną serwisową, aby dopasować go do ciasnych układów podwozia.
Termin ten odnosi się również do pneumatycznych hamulców tarczowych, w których komora musi odpowiadać krótszemu skokowi i większej sile zacisku zacisków tarczowych. Niezawodna fabryka powinna być w stanie wyprodukować zarówno konwencjonalne komory typu S-cam, jak i komory kompatybilne z dyskiem, a także powinna oferować jasne specyfikacje dotyczące skoku, portów montażowych i wartości znamionowych membrany.
Krytyczne kryteria weryfikacji fabryki komór hamulcowych ADB
Zacznij od fabrycznego systemu jakości, a następnie przyjrzyj się jego możliwościom testowania, procesom produkcyjnym i możliwościom dostosowania się do rysunków.
Certyfikacja i System Jakości
Certyfikat IATF 16949 stanowi minimalny próg dla dostaw OEM. Pokazuje, że fabryka posiada udokumentowane procedury zarządzania ryzykiem, kontroli zmian i identyfikowalności. Zapytaj o zakres certyfikatu: czy obejmuje on dokładnie rodzinę produktów, które zamawiasz, np. siłowniki hamulców sprężynowych lub zespoły typu piggyback? Sam certyfikat nie stanowi gwarancji, ale jego brak powinien być sygnałem ostrzegawczym.
Możliwość testowania
Prawdziwy partner produkcyjny posiada własne laboratorium i przeprowadza testy w ekstremalnych temperaturach, cyklach ciśnieniowych i warunkach żywotności. Nie akceptuj ogólnego stwierdzenia „przetestowano zgodnie ze standardami branżowymi”. Zapytaj o faktyczny format raportu i stosowane przez nich kryteria pozytywnego wyniku. Fabryki, w których przeprowadzane są szybko testy w wysokiej i niskiej temperaturze, są bardziej narażone na wykrycie wad materiałowych przed wysyłką.
| Sprawdź | Punkt widzenia akceptacji | Dlaczego to ma znaczenie |
|---|---|---|
| Test szczelności w ekstremalnych warunkach | Komora utrzymuje ciśnienie znamionowe bez pęcherzyków i spadków ciśnienia przez co najmniej 10 minut | Niewielki wyciek w temperaturze pokojowej staje się awarią w temperaturze -40°C |
| Weryfikacja udaru | Modele o długim skoku zapewniają co najmniej opublikowany skok, np. 3,0 cala lub 76 mm | Zły skok powoduje opór lub niewystarczające zwolnienie hamulca |
| Port i moment dokręcenia | Porty M22, Voss i M18 są czyste, stale gwintowane i uszczelnione bez wycieków | Wycieki na porcie są częstym źródłem roszczeń gwarancyjnych |
| Ochrona przed korozją | Obudowa i sprężyny mają równomierne wykończenie metodą elektropowłoki lub cynku, bez gołych krawędzi | Sól drogowa atakuje odsłoniętą stal i skraca jej żywotność |
| Twardość membrany | Twardość gumy po starzeniu cieplnym pozostaje w granicach ±5 Shore A specyfikacji | Miękkie membrany szybko zawodzą; twarde łatwiej przeciekają |
Kontrola materiałów i procesów
Porowatość obudowy jest jedną z najczęstszych wad ukrytych siłowników hamulcowych. Fabryka posiadająca własną odlewnię ciśnieniową i tłocznię aluminium może kontrolować porowatość u źródła. Zapytaj, w jaki sposób obrabiają kołnierz uszczelniający i czy stosują operację dodatkową, aby zapewnić płaskość. Jeżeli procesy te są zlecane na zewnątrz, fabryka musi przedstawić dowód kontroli przychodzących odlewów i gotowych wymiarów.
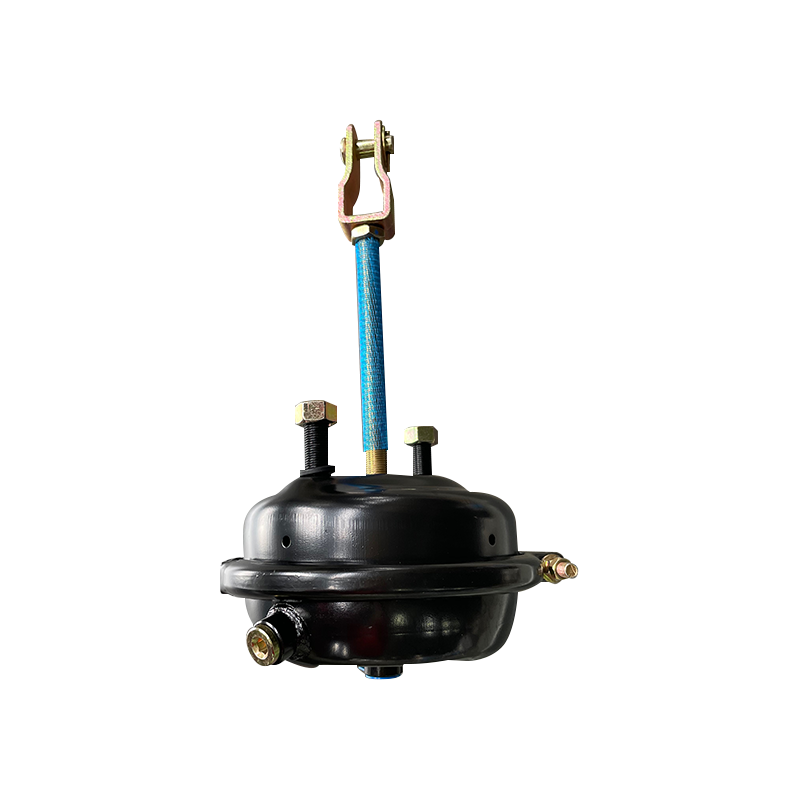
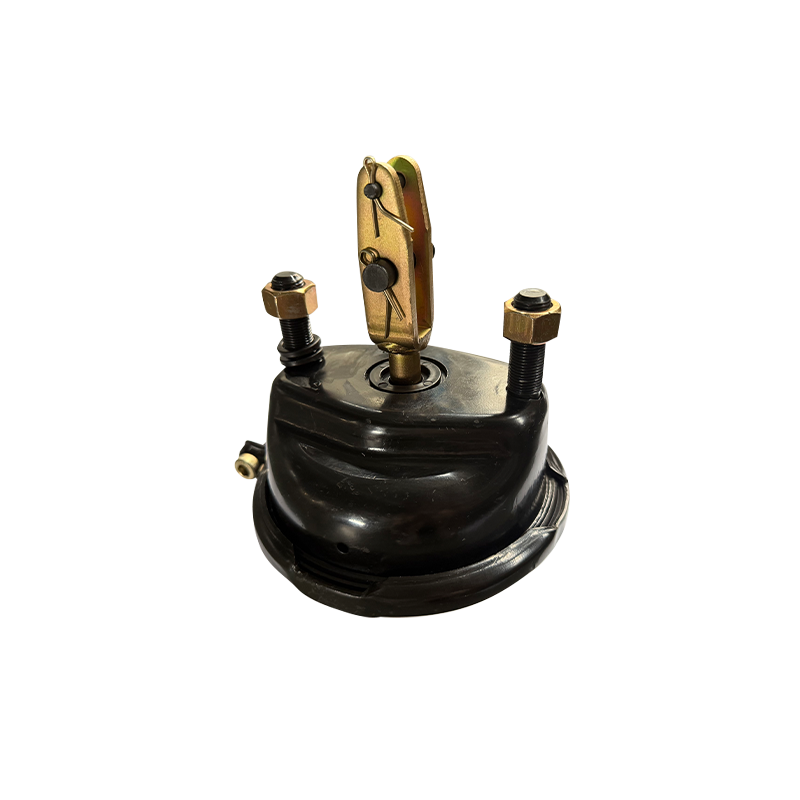
Jeśli Twoja aplikacja korzysta ze wspólnego interfejsu S-cam, komora musi pasować do istniejącego wspornika i łącznika. Fabryka oferująca konstrukcje ze spawanymi widełkami, np. komorę o długim skoku T3030, upraszcza montaż w pojazdach przeznaczonych do ciężkich zastosowań.
 Komora hamulcowa o długim skoku T3030 ze spawanym łącznikiem widełkowym Komora ta nadaje się do zastosowań z kamerą S ze przyspawanym łącznikiem, co ułatwia instalację w pojazdach o dużym obciążeniu. Uszczelniona obudowa i konstrukcja o długim skoku rozwiązują problemy związane z trwałością, na które zwrócono uwagę w dyskusji. Zobacz produkt →
Szczegóły produkcyjne, które decydują o niezawodności lub ją niszczą
Różnica między trwałą komorą hamulcową ADB a tą, która zawodzi po 16 000 km, często kryje się w obudowie i membranie.
Jakość odlewu ciśnieniowego aluminium determinuje porowatość i wykończenie powierzchni. Fabryka posiadająca własne linie do odlewania ciśnieniowego i tłoczenia może kontrolować porowatość i unikać ukrytych kosztów outsourcingu. Zapytaj, jak zarządzają powierzchniami uszczelniającymi. Odpowiednio obrobiony płaski kołnierz zapobiega wewnętrznym wyciekom pomiędzy sekcją serwisową a sprężyną. Podobnie wewnętrzna uszczelka powietrzna musi wytrzymywać zmiany ciśnienia przy stałym ciśnieniu bez wytłaczania; jest to główne źródło uszkodzeń membrany w zimnym klimacie.
Jednym ze sposobów oceny kompetencji fabryki jest chęć udostępnienia danych testowych. Firmy przeprowadzające testy w wysokiej i niskiej temperaturze, testy cykliczne i testy w komorze solnej zazwyczaj dostarczają raport przed pobraniem próbek. Aby bliżej przyjrzeć się mechanizmom uszczelniającym, firma artykuł techniczny na temat uszczelnienia komory hamulcowej przy dużych obciążeniach wyjaśnia, w jaki sposób wykończenie powierzchni i mieszanka gumy oddziałują pod ciśnieniem.
Konfiguracje o długim skoku i na baranach dla ciasnych instalacji
Ograniczenia przestrzenne są głównym powodem, dla którego floty przechodzą ze standardowej roboczej komory hamulcowej na konstrukcję o długim skoku lub konstrukcję typu piggyback. Komory o długim skoku zapewniają dodatkowy skok zwalniania zużytych hamulców, natomiast jednostki typu piggyback umieszczają hamulec sprężynowy nad membraną serwisową, aby zaoszczędzić przestrzeń pionową w zawieszeniach pneumatycznych lub przyczepach z niską ramą.
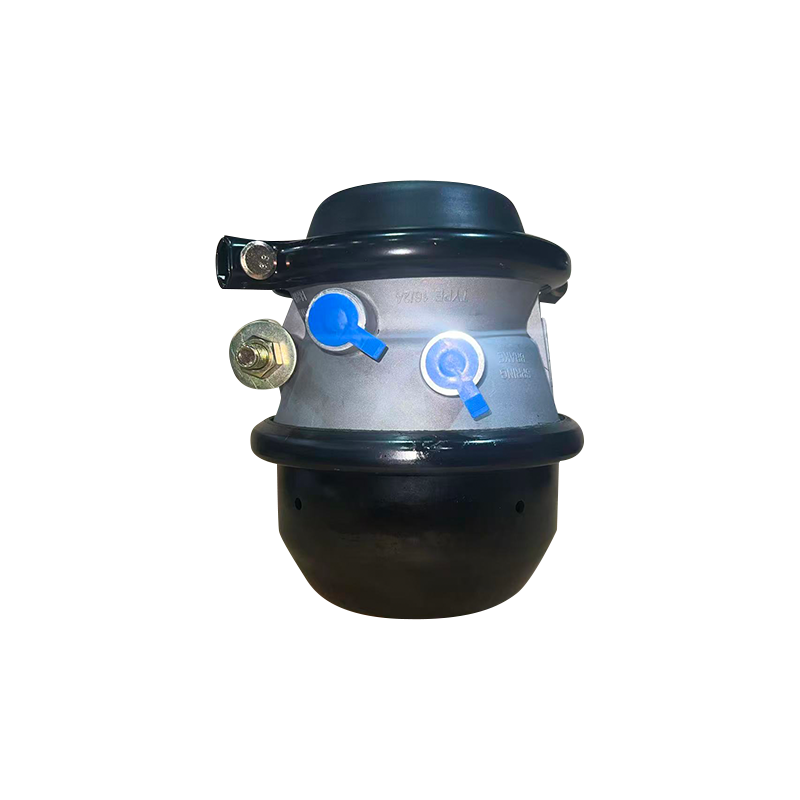
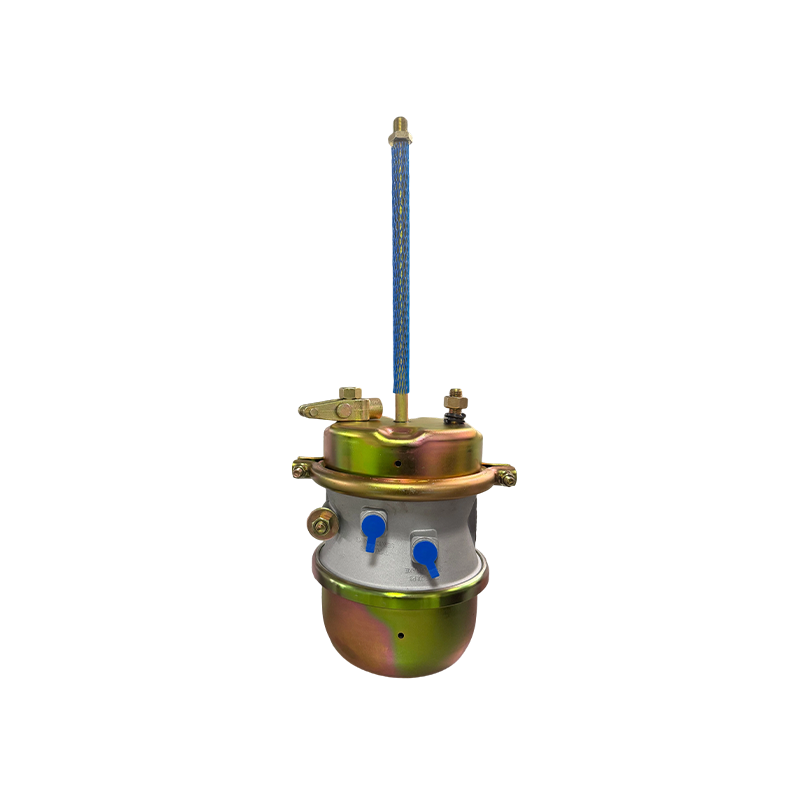
Fabryka rozumiejąca te zastosowania powinna oferować szereg opcji skoku i portów: standardowy skok zwalniania dla ogólnego transportu liniowego, długi skok dla pojazdów terenowych i wywozu śmieci oraz porty M22 lub Voss pasujące do istniejącego systemu powietrza. Komora typu piggyback ADB1624 jest przykładem precyzyjnie zaprojektowanej jednostki, która pasuje tam, gdzie tradycyjne konfiguracje nie są w stanie.
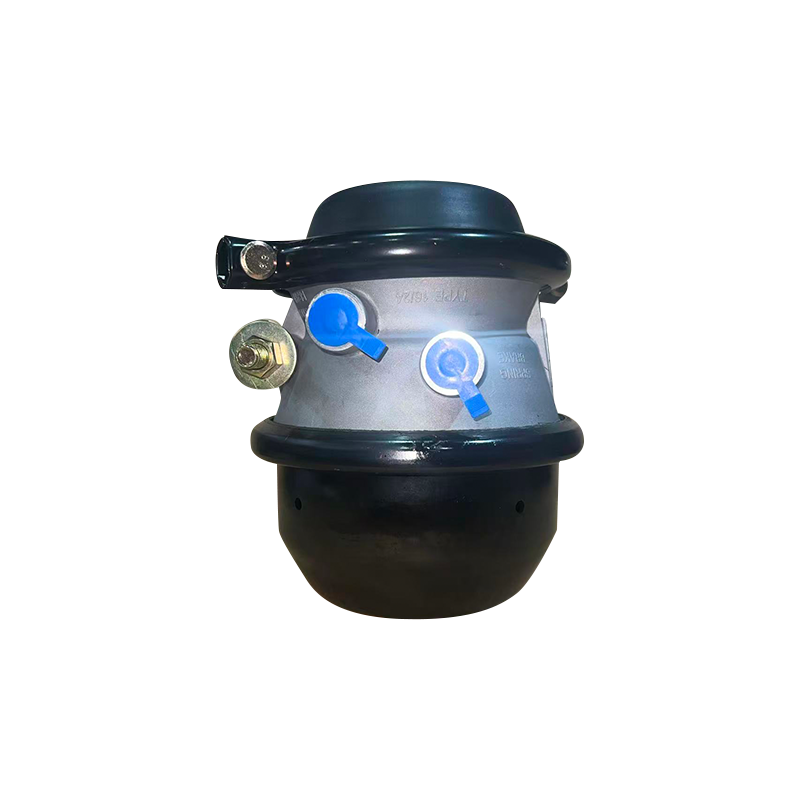 ADB1624 Precyzyjna komora kontrolna Piggyback Jak wspomniano w poprzednim tekście, ta komora na barana stanowi kompaktowe rozwiązanie w przypadku ciasnych przestrzeni. Zapewnia precyzyjną kontrolę, modułową konserwację i opcje dostosowywania w celu dopasowania do wymagań skoku i portu. Zobacz produkt →
Przed wybraniem konfiguracji należy sprawdzić skok komory oraz to, czy wykorzystuje ona konstrukcję membranową czy tłokową. Fabryka produkująca oba typy pod jednym dachem może zazwyczaj odpowiedzieć na pytania dotyczące rozmiaru szybciej niż fabryka, która składa wyłącznie z zakupionych części.
Jak zweryfikować fabrykę przed zatwierdzeniem
Zacznij od zapytania ofertowego zawierającego pełne dane techniczne: skok, typ przyłącza, obciążenie sprężyny i oczekiwany zakres temperatur roboczych. Następnie oceń reakcję fabryki w trzech krokach.
- Poproś o raporty z testów z wewnętrznego laboratorium, a nie tylko o certyfikat produktu.
- Zamów przedprodukcyjną serię próbną składającą się z 20–50 sztuk i przetestuj je na własnym stanowisku lub w pojeździe.
- Przeprowadź audyt na miejscu lub skorzystaj z pomocy zewnętrznego inspektora w celu sprawdzenia linii produkcyjnych i bramek jakości.
Fabryka posiadająca własne laboratorium i 100% kontrolę końcową może pokazać dane dla każdej partii. Fabryka polegająca na zakupionych komponentach i końcowych kontrolach wizualnych nie może odpowiedzieć na szczegółowe pytania dotyczące starzenia się membrany, zmęczenia sprężyny lub porowatości obudowy. Na tym polega różnica między dostawcą a partnerem produkcyjnym.
Jeśli chcesz zrozumieć, w jaki sposób producent kontroluje szczelność i spójność procesu w poszczególnych partiach, przeczytaj własna strona tła firmy może zdradzić, czy prowadzi własną odlewnię i tłocznię, czy po prostu montuje zakupione części.
Wybór fabryki siłowników ADB nie polega na znalezieniu najniższej ceny. Chodzi o sprawdzenie, czy fabryka może kontrolować materiały, procesy i testy określające niezawodność pola. Poszukaj IATF 16949, prawdziwego laboratorium, 100% kontroli końcowej i asortymentu produktów pasującego do konfiguracji Twojego pojazdu. Jeśli to zrobisz, wybrana przez Ciebie fabryka będzie tą, która zapewni bezpieczne zatrzymanie Twoich pojazdów, sezon po sezonie.
Polecane produkty


-
Podsumowanie bezpośredniego porównania A Wytrzymała komora hamulcowa ...
-
Komorę hamulcową umieszcza się w klatce, przekręcając ręczną śrubę klatki przez obudowę popych...
-
Współczesna branża transportu komercyjnego w dużym stopniu opiera się na pneumatycznych układa...
-
Scenariusz zaopatrzenia, który powinien poznać każdy nabywca floty i OEM Osoba nadzorują...
-
Wytrzymała komora hamulcowa, która ulega awarii po 200 000 mil zamiast 600 000 mil, rzadko sta...
-
Flota wyposażona w 40-tonowe ciągniki może wyczuć różnicę między dwoma nominalnie identycznymi...
- DLACZEGO MY
- Company Profile
- Certifications
- News
- PRODUKTY
- Komora hamulcowa typu S-Cam
- Komora hamulca tarczowego
- Komora hamulca klinowego
- Komora hamulcowa typu Piggyback
- Zestawy naprawcze komory hamulcowej
- PRODUKCJA
- Customer Service
- Factory Tour
-
-
No.90 Zhancheng Avenue, miasto Zhuji, prowincja Zhejiang, Chiny

-
rongzhan@zjrongzhan.com / judith@zjrongzhan.com

-
+86-15258814607

-
- KONTAKT